
航空装备的性能、安全性与使用寿命,核心取决于核心零部件的加工精度与质量稳定性。航空零件精密机械加工区别于普通机械加工,以超高尺寸精度、极低表面粗糙度、高一致性与高可靠性为核心指标,广泛应用于航空发动机、机身结构、传动系统、机载精密机构等关键部件制造。随着航空装备向轻量化、高载荷、长寿命、高精度方向迭代,精密机械加工技术已成为航空制造领域的核心支撑技术,也是保障航空产品服役稳定性的关键环节。
航空零件的加工难点源于其特殊的材料属性与结构特性。航空核心零件多采用钛合金、高温合金、高强度铝合金等特种材料,这类材料具备耐高温、耐腐蚀、高强度、轻量化的优势,但普遍存在切削难度大、加工应力大、易变形的问题。同时,航空零件多为薄壁、异形曲面、深腔、细孔等复杂结构,薄壁结构刚性弱,加工过程中极易产生震颤、形变,异形曲面精度要求严苛,部分交点孔、榫槽、型面的尺寸公差需控制在微米级,常规加工工艺难以满足设计标准。此外,航空零件对加工残余应力、表面完整性要求极高,微小加工缺陷、残余应力集中都可能引发零件疲劳失效,直接影响飞行安全。
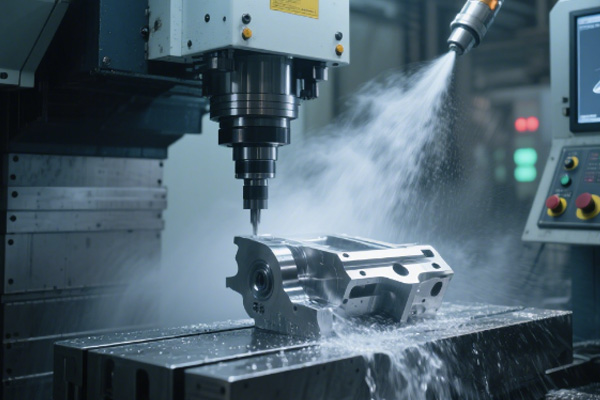
工艺体系的精细化管控是航空精密加工的核心核心。行业普遍采用“粗加工—半精加工—去应力热处理—精加工”的标准化工艺流程,层层把控加工质量、规避形变风险。粗加工阶段以快速去除毛坯余量为核心,单面预留1.5mm左右加工余量,高效剔除锻造、铸造毛坯的表层缺陷,初步成型零件基础结构。半精加工阶段将单面余量控制在0.5mm,修正粗加工产生的尺寸偏差,为精加工预留均匀切削余量。关键工序之间必须增设去应力退火热处理,彻底消除前序加工产生的机械应力与毛坯残余应力,从源头避免零件后续变形、开裂问题。精加工阶段作为精度保障核心,依托高精度设备完成最终成型,严格把控尺寸精度、形位公差与表面质量。
高端数控加工技术是实现航空零件精密成型的关键手段。针对航空盘类、轴类、鼓筒等回转类零件,车铣复合加工技术应用广泛,该技术遵循工序集中原则,可在单台设备上集成车削、铣削、钻镗、键槽加工等多道工序,减少多次装夹带来的定位误差,大幅提升零件加工一致性与加工效率。针对机身薄壁腔体、复杂曲面构件,五轴数控加工技术优势显著,可实现多角度无死角切削,一次装夹完成复杂型面、孔系、型腔的整体加工,有效解决异形结构加工干涉、精度不足的难题。针对飞机交点孔、精密装配孔等高精度孔位,超声椭圆振动镗削、专用铰削工艺可有效改善孔径精度,降低表面粗糙度,解决常规加工孔径偏差大、表面毛刺多的问题。
工装夹具与刀具的专业化选型,是保障精密加工质量的基础条件。航空弱刚性薄壁零件加工需配套专用定制夹具,采用多点柔性定位、负压吸附装夹方式,替代传统刚性夹紧,均匀分散装夹力,避免局部应力集中导致的零件形变。刀具选型需匹配航空特种材料特性,加工钛合金、高温合金时,选用硬质合金涂层刀具,降低切削阻力、减少刀具磨损;加工铝合金薄壁零件时,采用超细晶粒刀具,配合高转速、小进给切削参数,抑制切削震颤,保证加工面平整光洁。同时,通过VERICUT仿真软件提前模拟刀具轨迹,优化切削参数,规避过切、欠切问题,提升工艺方案的合理性。
精密检测与质量管控贯穿加工全流程。航空精密零件加工后需通过高精度三坐标测量仪、激光干涉仪、粗糙度仪等设备,对尺寸精度、形位公差、表面质量进行全方位检测,确保各项指标满足航空行业标准。同时严格管控加工残余应力、表面微观缺陷,杜绝微裂纹、划痕、加工硬化等影响零件疲劳寿命的问题。全流程可追溯的质量管控体系,实现毛坯、加工工序、检测数据、工装设备的全程记录,保障每一件航空零件的加工质量可溯源、可管控。
当前,航空精密机械加工正朝着数字化、智能化、高效化方向发展。智能数控加工、仿真优化、在线检测、自动化装夹等技术的融合应用,有效解决了传统加工精度不稳定、效率偏低、人为误差大的痛点。未来,随着航空装备技术迭代升级,对零件加工精度、表面完整性、批量一致性的要求将持续提升,精密加工技术需持续优化工艺方案、升级加工装备、完善质控体系,攻克薄壁异形构件、难加工材料的精密成型难题,为高端航空装备制造提供坚实的技术支撑。


